Brisova

La fragua, el yunque y el hierro trabajado en caliente

Brisova reúne apuntes de taller sobre forja manual: cómo se enciende y se gobierna una fragua, qué indican los colores del metal caliente, cómo se golpea sobre el yunque y qué ocurre dentro del acero cuando se templa y se reviene.

El material está escrito para quien empieza a montar un pequeño taller o quiere entender de verdad lo que ve en una demostración de forja. No hay recetas mágicas: hay temperaturas, herramientas con nombre propio y gestos que se repiten hasta que salen solos.

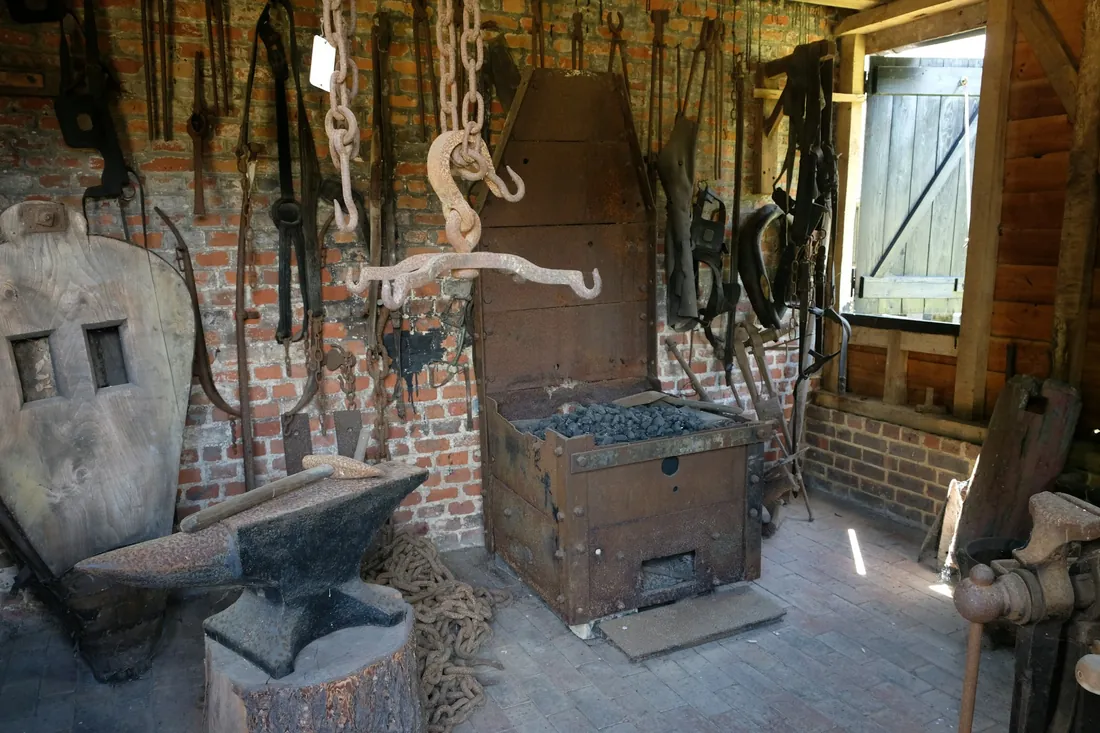
Taller de forja con la fragua al fondo, el yunque montado sobre cepo de madera y la herramienta colgada al alcance de la mano.

Interior de una herrería con fragua, yunque sobre cepo de madera y herramientas de forja colgadas en la pared

La fragua: cómo se comporta el fuego y qué combustible elegir


Una fragua no es una hoguera con pretensiones. Es un dispositivo para concentrar calor en una zona muy pequeña, del tamaño aproximado de un puño, y mantener esa zona alimentada con aire de forma constante. Todo lo demás —la mesa, la campana de humos, la disposición del combustible— existe para servir a ese punto.

En una fragua de sólidos, el aire entra por la tobera situada en el fondo del hogar y atraviesa una capa de brasa. Justo encima de la tobera hay exceso de oxígeno: es una zona oxidante que quema el hierro y forma cascarilla con rapidez. Un poco más arriba, cuando el oxígeno ya se ha consumido, aparece la zona reductora, que es donde conviene meter la pieza. Por eso el herrero rara vez apoya el hierro en el fondo del hogar: lo entierra en el corazón de la brasa, ligeramente por encima de la entrada de aire.

El caudal de aire manda más que la cantidad de combustible. Con demasiado soplado el fuego se vuelve voraz, agresivo y difícil de controlar, y la pieza puede quemarse en segundos. Con poco aire el calor no sube y el trabajo se hace lento y sucio.

Combustibles habituales

Carbón vegetal
Enciende con facilidad, produce poco humo y apenas azufre. Se consume muy deprisa y salta en chispas, así que hay que reponerlo a menudo y vigilar el entorno. Es el combustible más cómodo para empezar.
Carbón mineral de forja
Se busca hulla de bajo contenido en azufre y cenizas. Al calentarse forma una costra de coque alrededor del hogar que se convierte en una pequeña bóveda: dentro de ella el calor es alto y estable. Da más humo al arrancar y exige una campana con buen tiro.
Gas propano
La fragua de gas calienta un volumen cerrado revestido de fibra o de hormigón refractario. Es limpia, previsible y muy adecuada para piezas largas y calentamientos repetidos, pero calienta toda la longitud que quepa en la cámara, lo que resta finura cuando solo se quiere calentar un extremo.

La escoria es parte del oficio. En el carbón mineral se acumula en el fondo del hogar formando terrones vidriosos que estrangulan la tobera; conviene retirarla en frío antes de cada jornada, no cuando ya está obstruyendo el aire.

Leer el color del metal antes de leer un termómetro


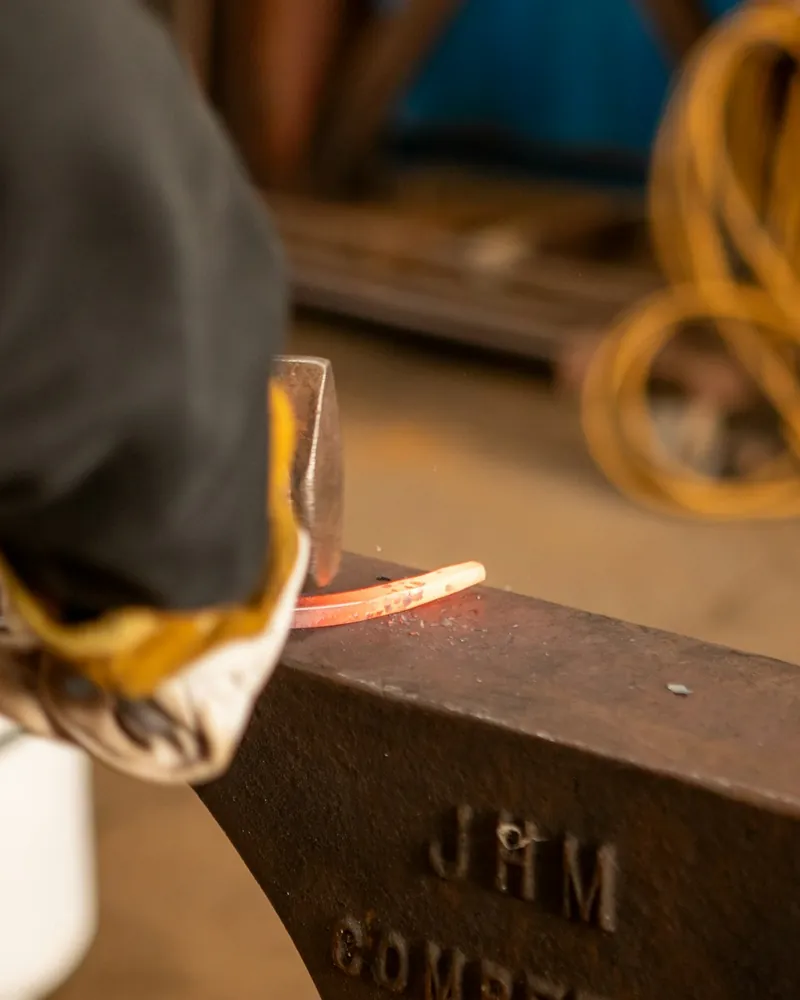
Barra de hierro al rojo naranja sobre el yunque en el momento del martillado
El acero en pleno rango de forja: mientras conserva ese tono, el metal cede bajo el martillo sin agrietarse.

En el taller la temperatura se estima por el color de la incandescencia, y por eso la luz del local importa tanto: al sol de mediodía un hierro naranja parece apagado y se tiende a sobrecalentarlo. Los talleres de forja suelen tener luz indirecta y una zona en penumbra junto a la fragua.

Como referencia aproximada para aceros al carbono: el rojo oscuro apenas visible ronda los 550–650 °C; el rojo cereza, entre 750 y 850 °C; el naranja, entre 900 y 1000 °C; el amarillo, entre 1050 y 1200 °C; el blanco, por encima de 1250 °C. El rango cómodo de forja se sitúa entre el naranja y el amarillo.

Por debajo del rojo cereza el metal deja de moverse y el martilleo empieza a introducir grietas internas. Por encima del blanco aparece el sobrecalentamiento: el grano crece, la pieza pierde tenacidad y, si se insiste, el acero chisporrotea y se quema, un daño que ya no se corrige forjando.

El yunque y el uso de cada una de sus partes


El yunque de patrón europeo no es un bloque uniforme: cada zona resuelve un problema distinto y el trabajo consiste en llevar la pieza a la zona adecuada en lugar de forzar el golpe.

  • La tabla o cara: superficie templada y plana donde se hace casi todo. Sus cantos ligeramente redondeados evitan marcar el metal; un canto vivo deja una muesca que después se convierte en grieta.
  • El pico o bigornia cónica: sirve para abrir curvas, ensanchar anillos y comenzar dobleces de radio amplio.
  • La cola cuadrada, presente en muchos modelos, permite trabajar ángulos y curvas de radio constante.
  • El agujero cuadrado: aloja las herramientas de encaje —tajaderas, estampas, degüellos— convirtiendo el yunque en soporte de útiles.
  • El agujero redondo: deja pasar el punzón cuando se abre un ojo, de modo que la punta no golpee contra la cara templada.
  • La zona blanda junto al cuerpo, en yunques con base sin templar, se reserva para cortar con tajadera sin dañar la cara endurecida.

La altura de montaje decide la comodidad de la jornada. La referencia clásica sitúa la cara del yunque a la altura de los nudillos con el brazo relajado a lo largo del cuerpo. Más bajo, se trabaja doblado y la espalda paga la factura; más alto, el golpe pierde recorrido y precisión.

El cepo importa tanto como el bloque. Un tocón de madera bien asentado sobre el suelo, con el yunque sujeto por bandas o cuñas, absorbe el rebote y reduce el ruido; un soporte metálico hueco y mal apoyado devuelve vibración a las manos y hace que el yunque suene como una campana durante horas.

Las operaciones que sostienen todo lo demás


Casi cualquier pieza forjada, por complicada que parezca, se descompone en un puñado de operaciones básicas encadenadas en un orden concreto. Aprenderlas por separado y luego combinarlas es más rápido que intentar copiar una pieza completa.

Estirado

Alargar el material reduciendo su sección. Se acelera golpeando sobre el pico o con degüellos, que concentran la deformación en una zona estrecha; después se aplana sobre la cara. Al estirar, la barra tiende a ensancharse en la dirección perpendicular al golpe, así que conviene girar la pieza un cuarto de vuelta con regularidad para mantener la sección cuadrada.

Recalcado

Lo contrario: acortar para engrosar, acumulando material donde después habrá un ojo, una cabeza o un ensanchamiento. Se calienta solo la zona que debe engrosar y se golpea en el eje de la barra, apoyando el otro extremo. Si el calor se extiende demasiado, la pieza se dobla en lugar de recalcarse.

Punzonado y abertura de ojos

El punzón abre el hueco desplazando material, no arrancándolo. Se punza hasta cerca de la mitad, se voltea la pieza, se localiza la marca oscura y se termina desde el otro lado sobre el agujero redondo. Después, un mandril de la forma final ajusta el ojo y devuelve simetría al contorno.

Doblado

Se calienta únicamente el tramo que debe curvarse; si el calor es más largo que la curva, la pieza se deforma donde no toca. Los ángulos vivos se marcan sobre el canto del yunque y las curvas amplias sobre el pico o sobre una horquilla de doblar.

Soldadura a la calda

Unir dos piezas por presión a temperatura muy alta, sin aporte. Las superficies se preparan ligeramente convexas para que el contacto empiece en el centro y expulse la suciedad hacia fuera. Se lleva el conjunto al amarillo intenso, se protege con bórax fundido, que disuelve la cascarilla, y se dan los primeros golpes con firmeza y sin titubeo. Es la operación que más constancia exige: el margen de temperatura es estrecho y una segunda oportunidad implica volver a preparar la unión.

Martillos y tenazas: la herramienta que va en la mano


Un martillo de forja de entre 900 gramos y 1,3 kilos cubre la mayor parte del trabajo manual. El peso no sustituye a la técnica: el golpe eficaz nace de dejar caer la herramienta con la muñeca suelta y el mango sujeto sin apretar, no de empujar con el hombro. Con un mango demasiado corto o agarrado con fuerza aparecen tendinitis antes que piezas decentes.

La forma de la boca cambia el resultado. Una boca plana y con los cantos suavizados deja superficies limpias; una boca abombada mueve mucho más material por golpe pero exige un aplanado posterior; la peña, transversal o longitudinal, sirve para estirar en una dirección concreta. Merece la pena repasar los cantos con lima cuando empiezan a marcar el hierro.

Las tenazas se eligen por la sección que van a sujetar, no por el tamaño general. Unas tenazas que bailan convierten cada golpe en un movimiento imprevisible.

  • Bocas planas para pletinas y barra plana.
  • Bocas de rejilla o cajeadas para barra cuadrada y redonda.
  • Bocas de lobo o de labio para sujetar piezas ya conformadas y cabezas.
  • Un anillo o corredera de apriete cuando se necesita mantener la presa sin fatigar la mano.

Ajustar unas tenazas es un ejercicio de forja en sí mismo: se calientan las bocas, se aprisiona en ellas una barra fría de la sección deseada y se golpea suavemente hasta que el contacto es completo. Se enfrían con la barra dentro para que conserven la forma.

Temple y revenido: dar dureza y luego devolver tenacidad


El tratamiento térmico solo tiene sentido en aceros con carbono suficiente. El hierro dulce y los aceros de bajo carbono no endurecen por temple, por mucho que se calienten y se enfríen bruscamente.

El temple consiste en llevar el acero por encima de su temperatura de transformación —en aceros al carbono, en torno a 780–840 °C— y enfriarlo lo bastante rápido como para impedir que la estructura vuelva a su estado blando. Un truco fiable en el taller es el imán: hacia los 770 °C el acero deja de ser magnético, y ese momento marca el punto de partida para el último ajuste de temperatura antes de enfriar.

El medio de enfriamiento depende del acero: aceites templantes para los que lo admiten, agua o salmuera para los que lo exigen. El movimiento de la pieza dentro del líquido debe ser continuo y en la dirección de su eje; entrar en diagonal o dejar la pieza quieta produce deformaciones y, en piezas finas, grietas.

Un acero recién templado es duro y quebradizo, y lo normal es que se rompa con un golpe seco. El revenido devuelve tenacidad calentando de nuevo a temperatura moderada, lo justo para relajar tensiones. La superficie pulida delata el nivel alcanzado por los colores de óxido que aparecen: amarillo pajizo hacia 220 °C, pardo hacia 250 °C, púrpura hacia 270 °C y azul hacia 290–310 °C. Una herramienta de corte se queda en la zona clara; una pieza que debe soportar flexión se lleva al azul.

Secuencia habitual de trabajo

  1. Terminar la forma en caliente y dejar la pieza sin fisuras ni cantos vivos.
  2. Normalizar: uno o dos calentamientos al rojo cereza con enfriamiento al aire para afinar el grano.
  3. Lijar la zona que servirá de testigo del color de revenido.
  4. Templar con un calentamiento uniforme y un enfriamiento sin pausas.
  5. Revenir enseguida, sin dejar la pieza templada olvidada durante horas.
  6. Comprobar el resultado con una lima: si patina, la dureza es alta; si mordisquea, el temple no ha llegado.

Acabado de la superficie y protección frente al óxido


El hierro forjado sale de la fragua cubierto de cascarilla: una capa de óxido gris azulado que se desprende a escamas. Decidir qué se hace con ella es una decisión de acabado, no un descuido. Cepillar con brezo de alambre mientras la pieza está aún caliente deja una superficie oscura, viva y con marcas de martillo visibles; lijar en frío hasta el metal limpio da un aspecto más regular y menos artesanal.

Ninguna de las dos superficies resiste sola la humedad. Las protecciones tradicionales son sencillas y reparables:

  • Cera de abejas mezclada con aceite, aplicada sobre la pieza tibia y frotada al enfriar; acabado mate y agradable al tacto, adecuado en interiores.
  • Aceite de linaza cocido, en capas muy finas y bien extendidas; oscurece con el tiempo y admite repaso periódico.
  • Pavonado en caliente o por conversión química, que aporta un tono oscuro uniforme y algo de protección, siempre acompañado de aceite.
  • Pintura o imprimación específica para exterior, cuando la pieza va a estar expuesta a la lluvia de forma permanente.

Los trapos empapados en aceite de linaza pueden calentarse por sí solos al secarse. Se extienden abiertos al aire para secar o se guardan en un recipiente metálico cerrado con agua; nunca amontonados en un cubo del taller.

Distribución del taller y trabajo seguro


La planta de una herrería se organiza alrededor de un recorrido corto: fragua, yunque y torno de banco forman un triángulo que se cruza cientos de veces al día. Entre la fragua y el yunque conviene un paso limpio de dos o tres zancadas, sin cables, sin cubos ni barras apoyadas en el suelo. La pieza caliente viaja siempre con las tenazas por delante y el cuerpo detrás.

La ventilación no es un detalle secundario. Toda combustión genera monóxido de carbono, y una fragua de gas en un local cerrado lo produce igual que una de carbón. Hace falta campana con tiro real y entrada de aire de compensación, además de una puerta abierta cuando se trabaja largo rato.

Comprobaciones antes de encender

  • El suelo alrededor de la fragua y del yunque, despejado y de material no combustible.
  • Un cubo de agua para enfriar herramienta y un extintor accesible, ninguno de los dos detrás de la pieza caliente.
  • Nada inflamable en la trayectoria de las chispas, incluidos serrín, disolventes y trapos.
  • Gafas de seguridad puestas antes de acercarse al fuego, no cuando salta la primera escama.
  • Ropa de algodón o de cuero: los tejidos sintéticos se funden sobre la piel.
  • Calzado cerrado y sin cordones sueltos, con la caña cubierta por el pantalón.
  • La instalación de gas revisada: manorreductor, latiguillo en buen estado y llave de corte al alcance.

Con los guantes conviene ser matizado. En la mano que sujeta las tenazas ayudan; en la mano del martillo suelen estorbar, porque obligan a apretar el mango y quitan sensibilidad. El acero caliente no cambia de color al bajar de los 500 °C, así que la regla del taller es sencilla: cualquier pieza que no se haya enfriado a la vista se trata como si quemara.

Qué se publica en Brisova


Brisova es un proyecto informativo dedicado al taller de forja y al trabajo del hierro en caliente. Los textos se escriben y se revisan aquí, sin publicidad ni contenidos patrocinados, y se ordenan alrededor de un conjunto acotado de temas:

  • La fragua: tipos de hogar, combustibles, control del aire y mantenimiento del fuego.
  • Temperaturas de trabajo y lectura de los colores del acero caliente.
  • El yunque, su montaje y las herramientas de encaje.
  • Operaciones de forja: estirado, recalcado, punzonado, doblado y soldadura a la calda.
  • Martillos, tenazas y ajuste de la herramienta de mano.
  • Tratamientos térmicos: normalizado, temple y revenido.
  • Acabados de superficie y protección frente a la corrosión.
  • Distribución del taller, ventilación y seguridad.

Los artículos se amplían y se corrigen con el tiempo. Cuando una indicación depende del tipo de acero o del equipo concreto, el texto lo dice en lugar de dar una cifra única y cerrada.

Escribir al proyecto


Si detectas un error, echas en falta un tema del taller de forja o quieres proponer una corrección técnica, el correo es la única vía de contacto: [email protected].

Brisova no vende herramienta, no imparte cursos y no realiza encargos de forja. Tampoco valora piezas ni certifica materiales. Lo que sí se agradece es la observación concreta sobre un texto publicado.